引言
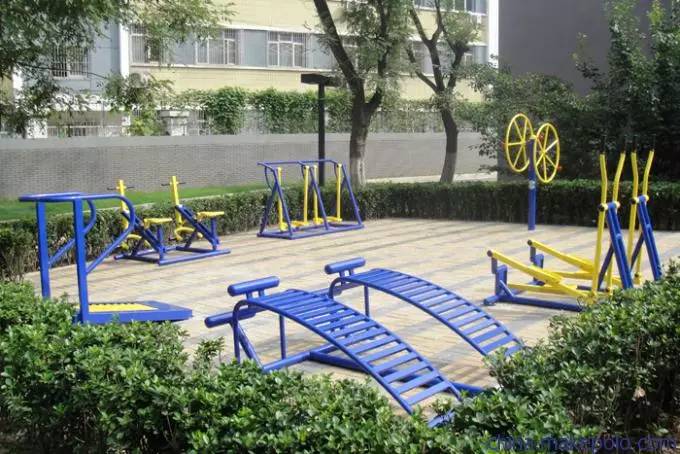
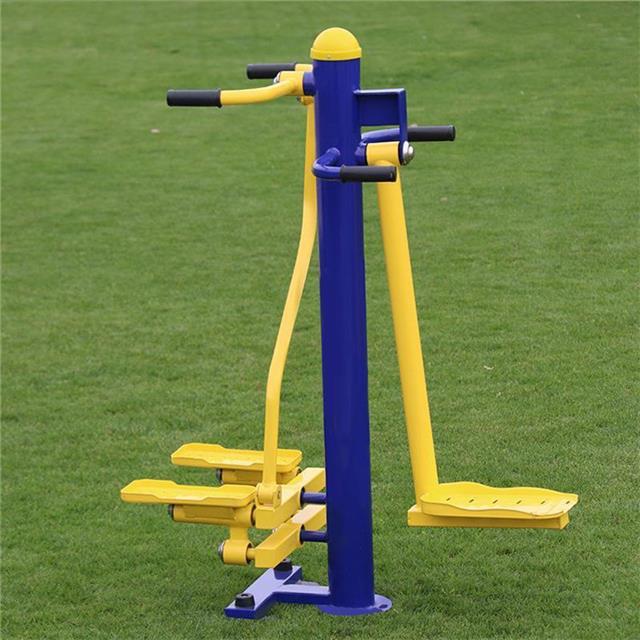
随着全民健身意识的提升,户外健身器材已成为社区、公园、学校等公共空间的标准配置。这些器材常年暴露在风雨、日晒、温差等恶劣环境中,却必须保持安全、耐用和稳定的性能。这背后,一套严谨而精细的产品工艺体系至关重要。本文将从材料选择、成型加工、表面处理、装配与检测等环节,系统介绍户外健身器材的制造工艺,并阐述其如何保障器材在户外环境中的长期可靠性。
一、户外健身器材的常用材料与选型
户外健身器材的主体结构通常采用金属材料,辅以工程塑料、橡胶及木质部件。
- 碳钢与不锈钢:碳钢(如Q235)强度高、成本低,常用于立柱、横梁等承重部件,但必须进行严格的表面防腐处理。不锈钢(如304、316)耐腐蚀性优异,多用于高端器材或沿海高湿地区,但成本较高。
- 铝合金:密度小、耐腐蚀,适用于需要轻量化的部件,如某些转盘、扶手等,但强度低于钢材,常通过合金配方和热处理优化性能。
- 工程塑料与橡胶:如尼龙、聚甲醛(POM)、三元乙丙橡胶(EPDM)等,用于握把、座垫、限位块、减震垫等。它们提供舒适触感、耐磨性和抗老化性,并能实现复杂的形状。
- 木材:部分器材采用防腐木或改性木,用于自然的接触面,需经过防腐、防开裂处理。
选材原则是:在满足强度与安全的前提下,兼顾耐候性、环保性与全生命周期成本。
二、金属构件成型工艺
- 下料:根据设计图纸,通过激光切割、等离子切割或锯床将钢管、钢板切割成所需尺寸。激光切割精度高,适用于复杂轮廓和开孔。
- 弯曲与成形:利用弯管机、折弯机或冲压设备将材料加工成所需的曲线或角度。例如,立柱的弧度、扶手环的圆度均需精确控制,避免应力集中。
- 焊接:将各构件连接成整体。常用方法包括CO2气体保护焊、氩弧焊等。焊接质量直接影响结构强度,必须由持证焊工操作,并符合相关标准(如GB 19272-2011《室外健身器材的安全 通用要求》)。焊后需清理焊渣、打磨焊缝,确保无裂纹、气孔、咬边等缺陷。
三、表面处理与防腐工艺
户外器材的核心挑战是防腐。金属表面处理工艺通常包括以下步骤:
- 前处理:通过脱脂、酸洗、磷化或喷砂等方式,去除表面油污、锈蚀和氧化皮,增加涂层附着力。喷砂(抛丸)处理可达到Sa2.5级清洁度,是重防腐涂层的最佳基底。
- 底漆涂装:采用环氧富锌底漆或环氧铁红底漆,提供阴极保护和屏蔽作用。静电喷涂或浸涂方式可确保复杂形状覆盖均匀等。
- 面漆涂装:常用聚酯粉末涂料或氟碳漆。粉末涂料经静电喷涂后高温固化,形成坚硬、耐候、色彩丰富的涂层;氟碳漆则具有极佳的耐紫外线 and 自洁性。涂层厚度通常要求≥60μm,盐雾试验可达500小时以上。
- 特殊处理:对于不锈钢部件,可进行拉丝或镜面抛光;对于铝合金,可进行阳极氧化着色。
所有紧固件(螺栓、螺母)应采用不锈钢材质,避免电化学腐蚀。
四、塑料与橡胶件成型
- 注塑成型:大部分塑料件(握把、转盘、限位套)采用注塑工艺,效率高、尺寸精度好。原料需添加抗UV剂、抗氧化剂,防止户外老化脆裂。
- 滚塑成型:对于大型中空件(如某些座垫、浮筒),滚塑可生产无接缝、壁厚均匀的产品。
- 橡胶模压:橡胶减震垫、把套通过模压硫化成型,具有良好的弹性和防滑性。
这些非金属件还必须通过老化测试(如氙灯老化、臭氧老化),确保在户外长期使用不龟裂、不变形。
五、装配与总成
装配是将各零部件组合为成品的关键阶段。工艺要求包括:
- 使用专用工装夹具保证定位精度;
- 螺纹连接需施加规定扭矩,并采用防松措施(如弹垫、螺纹胶);
- 运动部件(轴承、转轴)需保证顺畅、无卡滞,并加注长效润滑脂;
- 安全防护部件(如扶手、护罩)安装牢固,无锐边、尖角。
装配完成后,每台器材需进行功能测试,如转动灵活性、承重变形、稳定性等。
六、质量检测与标准符合
户外健身器材必须符合国家标准GB 19272-2011及相应的产品标准。主要检测项目包括:
- 结构强度:静载荷、动载荷试验,模拟多人同时使用或暴力冲击;
- 稳定性:抗倾覆试验,确保器材在预定载荷下不翻倒;
- 表面安全:棱边圆滑,无突出物,开口尺寸避免夹伤;
- 防腐性能:盐雾试验、湿热试验;
- 老化性能:非金属件的人工加速老化测试;
- 环保要求:涂层重金属含量、塑料增塑剂等符合限值。
通过严格检测的产品才能投放市场,同时厂家需建立可追溯的质量档案。
七、
户外健身器材的制造工艺融合了金属加工、化工涂装、高分子成型等多领域技术。从选材到表面处理,从焊接细节到装配检测,每一道工序都影响着器材的安全性、耐用性和用户体验。随着新材料、新工艺的不断涌现(如纳米涂层、自润滑轴承、石墨烯防腐),户外健身器材正朝着更智能、更环保、更长寿命的方向发展。只有坚守严谨的工艺标准,才能让全民健身设施真正成为百姓身边可靠的健康伙伴。